Artykuł sponsorowany
Dlaczego prąd AC i DC inaczej kształtują spoinę TIG w aluminium i nierdzewce
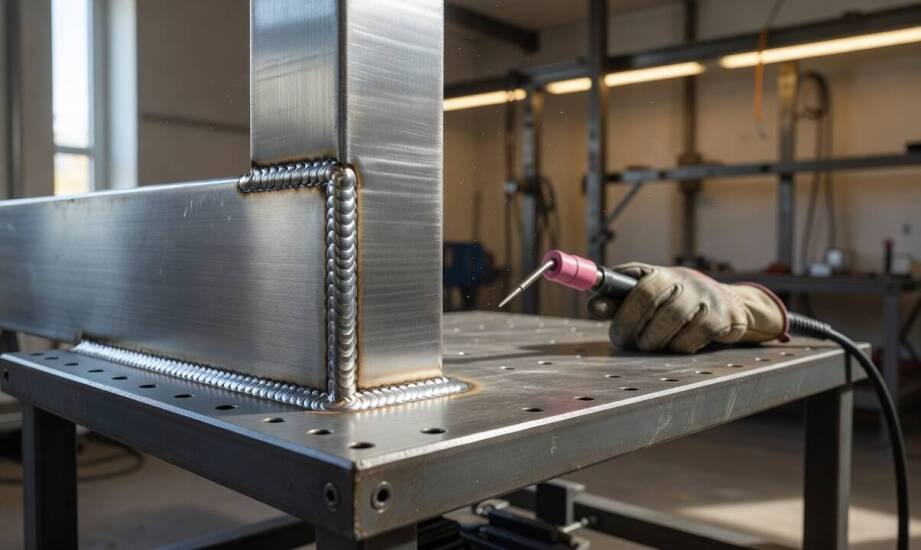
W warsztacie produkcyjnym identyczne ustawienia prądu i napięcia dają czasem zadowalającą spoinę na detalu ze stali nierdzewnej, podczas gdy na elemencie aluminiowym o podobnej grubości pojawiają się wady wtopienia. Takie problemy z zanieczyszczeniami wynikają z fundamentalnych różnic w zachowaniu stopów pod wpływem zasilania stałego i przemiennego. Wybór odpowiedniego rodzaju prądu decyduje o fizycznym przebiegu procesu topienia i czyszczenia materiału.
Przeczytaj również: Jakie elementy wykończeniowe z kamienia naturalnego najlepiej sprawdzą się w domach?
Mechanizm łuku i rola prądu AC w obróbce aluminium
Prąd stały utrzymuje jeden kierunek przepływu elektronów od elektrody do materiału, co zapewnia stabilny profil termiczny w jeziorku spawalniczym. Wersja przemienna cyklicznie zmienia polaryzację, oddziałując naprzemiennie na elektrodę i detal. Biegunowość ujemna na elektrodzie kieruje około 67% energii do przedmiotu obrabianego, co sprzyja głębokiej penetracji metalu. Zasilanie przemienne ciągle zmienia ten rozkład między półokresami dodatnim i ujemnym, bezpośrednio wpływając na kształtowanie złącza.
Przeczytaj również: Bloczek betonowy jako element dekoracyjny w ogrodzie – jak go wykorzystać?
Obróbka aluminium opiera się na półokresie dodatnim prądu zmiennego, w którym elektrony uderzają w powierzchnię detalu i rozbijają wysokotemperaturową warstwę tlenku glinu. Ta twarda powłoka topi się w znacznie wyższej temperaturze niż samo aluminium, dlatego jej fizyczne rozbicie przez łuk stanowi techniczny wymóg do stworzenia solidnego złącza. Faza ujemna odpowiada za kontrolowane wtopienie i dopływ ciepła. Dzięki tej synergii dwóch cykli spoina pozostaje całkowicie wolna od zanieczyszczeń. Brak funkcji zmiennej polaryzacji chroni warstwę tlenkową przed pęknięciem, co blokuje fuzję stopionego rdzenia i tworzy puste przestrzenie.
Przeczytaj również: Jakie parametry techniczne warto sprawdzić przed zakupem bloczków ogrodzeniowych?
Doświadczeni spawacze modyfikują parametry takie jak balans cyklu, aby precyzyjnie ustalić proporcję między czyszczeniem powierzchni a głębokością penetracji. Te konkretne ustawienia zależą bezpośrednio od grubości opracowywanej blachy oraz specyfiki danego stopu.
Specyfika pracy ze stalą nierdzewną i błędy zasilania
Stal nierdzewna wymaga zazwyczaj zasilania stałego z biegunowością ujemną, ponieważ skupione ciepło zapewnia głęboki przetop przy jednoczesnym ograniczeniu strefy wpływu ciepła. Skoncentrowany łuk minimalizuje ryzyko przegrzania krawędzi oraz powstawania tlenków chromu na powierzchni. Realizując spawanie tig przy konstrukcjach ze stali kwasoodpornej i aluminium, firma Estimet opiera się na restrykcyjnym doborze parametrów maszyny. Precyzyjna konfiguracja polaryzacji pozwala utrzymać pożądany kształt geometryczny detali w trakcie produkcji seryjnej.
Biegunowość ujemna zmniejsza całkowitą szerokość jeziorka spawalniczego. Pozwala to operatorowi precyzyjnie dawkować objętość ciepła w rejonie spoiny. Wąski profil łuku chroni strukturę metalurgiczną stali przed dewiacjami cieplnymi. Zbyt szeroki obszar nagrzewania wywołuje natomiast utlenianie powierzchniowe elementów nierdzewnych, co utrudnia uzyskanie jasnej i srebrzystej barwy łączenia.
Błędy w konfiguracji trybu zasilania ujawniają się przez specyficzne zachowanie płynnego metalu. Aplikacja prądu stałego na aluminium skutkuje matową spoiną ze słabym zwilżaniem brzegów, ponieważ bariera tlenkowa blokuje kontakt materiałów. Krawędzie złącza pozostają ostre, a płynny metal zachowuje się niestabilnie. Z kolei użycie polaryzacji przemiennej na stali nierdzewnej powoduje utratę skupienia łuku i znaczne spłycenie penetracji. Nietypowe falowanie krawędzi jeziorka oraz nadmierne nagrzewanie elektrody wolframowej stanowią techniczny sygnał do natychmiastowej korekty pracy urządzenia.
Jakość wykonanego łącza wynika bezpośrednio z dopasowania trybu zasilania do właściwości chemicznych stopu oraz wymiarów łączonego detalu. Oba warianty polaryzacji spełniają odmienne funkcje fizyczne w procesie formowania jeziorka. Praktyka przemysłowa wymusza dodatkową kontrolę częstotliwości i balansu cyklu maszyny. Zrozumienie tych mechanizmów pozwala zachować rygorystyczne normy wytrzymałościowe i estetyczne wytwarzanych konstrukcji.
Kategorie artykułów
Polecane artykuły

Znaczenie badań krwi w diagnostyce chorób u domowych zwierząt

Jakie choroby leczy endokrynolog i kiedy się do niego zgłosić?

Kolorowe letnie spodenki dla chłopca niemowlęcia — kiedy liczy się przewiewność, krój i wzrost
